


1. Основна својства која алатни материјали треба да имају
Избор материјала за алат има велики утицај на век трајања алата, ефикасност обраде, квалитет обраде и цену обраде. Приликом резања алати морају да издрже висок притисак, високу температуру, трење, ударце и вибрације. Према томе, материјали алата треба да имају следећа основна својства:
(1) Тврдоћа и отпорност на хабање. Тврдоћа материјала алата мора бити већа од тврдоће материјала радног предмета, а обично се захтева да буде изнад 60ХРЦ. Што је већа тврдоћа материјала алата, то је боља отпорност на хабање.
(2) Снага и жилавост. Материјал алата треба да има високу чврстоћу и жилавост да издржи силу резања, ударце и вибрације и спречи крхко ломљење и ломљење алата.
(3) Отпорност на топлоту. Материјал алата треба да има добру отпорност на топлоту, да може да издржи високе температуре резања и да има добру антиоксидативну способност.
(4) Перформансе процеса и економичност. Материјал алата треба да има добре перформансе ковања, перформансе топлотне обраде, перформансе заваривања; перформансе млевења итд., и треба да тежи високом односу перформанси и цене.
2. Врсте, перформансе, карактеристике и примена алатних материјала
1. Врсте, својства и карактеристике материјала дијамантских алата и примена алата
Дијамант је алотроп угљеника и најтврђи је материјал који се налази у природи. Дијамантски алати имају високу тврдоћу, високу отпорност на хабање и високу топлотну проводљивост и широко се користе у обради обојених метала и неметалних материјала. Посебно у брзом резању алуминијума и силицијум-алуминијумских легура, дијамантски алати су главна врста алата за сечење коју је тешко заменити. Дијамантски алати који могу постићи високу ефикасност, високу стабилност и дуготрајну обраду су незаобилазан и важан алат у савременој ЦНЦ обради.
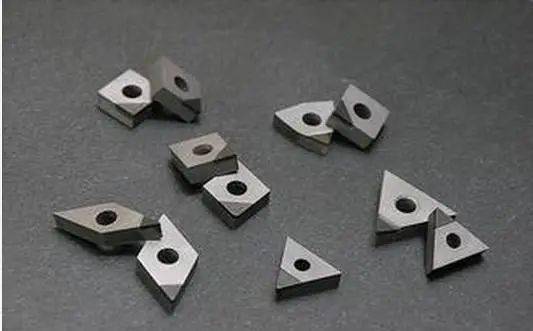
1) Врсте дијамантских алата
① Природни дијамантски алати: Природни дијамант се користи као алат за сечење стотинама година. Након финог брушења, природни монокристални дијамантски алат може бити изузетно оштар, са радијусом резне ивице до 0.002 μм, чиме се постиже ултра-танко сечење и може обрадити изузетно високу прецизност радног предмета и изузетно ниску површину храпавост. То је признат, идеалан и незаменљив ултра-прецизан алат за машинску обраду.
② ПЦД дијамантски алат: Природни дијамант је скуп, а дијамант који се најчешће користи за сечење је поликристални дијамант (ПЦД). Од раних 1970-их, након успешног развоја поликристалних дијамантских (Полицристауине диамонд, који се називају ПЦД) сечива припремљених технологијом синтезе на високим температурама и високим притиском, алати од природног дијаманта су у многим приликама замењени вештачким поликристалним дијамантом. ПЦД сировина има у изобиљу, а његова цена је само неколико десетина до десетина природног дијаманта.
ПЦД алати не могу брусити изузетно оштре ивице, а квалитет површине обрађеног радног комада није тако добар као природни дијамант. Тренутно, у индустрији није лако произвести ПЦД ножеве са ломачима струготине. Стога се ПЦД може користити само за прецизно сечење обојених метала и неметала, а тешко је постићи ултра-прецизно сечење огледала.
③ ЦВД дијамантски алати: ЦВД дијамантска технологија се појавила у Јапану од касних 1970-их и раних 1980-их. ЦВД дијамант се односи на синтезу дијамантског филма на хетерогеној подлози (као што је цементни карбид, керамика, итд.) хемијским таложењем из паре (ЦВД). ЦВД дијамант има исту структуру и својства као природни дијамант.
Перформансе ЦВД дијаманта су веома сличне онима природног дијаманта. Има предности природног монокристалног дијаманта и поликристалног дијаманта (ПЦД) и у одређеној мери превазилази њихове недостатке.
(2) Карактеристике перформанси дијамантских алата
① Изузетно висока тврдоћа и отпорност на хабање: Природни дијамант је најчвршћа супстанца која се налази у природи. Дијамант има изузетно високу отпорност на хабање. Приликом обраде материјала високе тврдоће, век трајања дијамантских алата је 10 до 100 пута већи од оних од цементираних карбидних алата, или чак и до неколико стотина пута.
② Веома низак коефицијент трења: Коефицијент трења између дијаманта и неких обојених метала је нижи него код других алата. Низак коефицијент трења значи мање деформације током обраде, што може смањити силу резања.
③ Веома оштра резна ивица: Резна ивица дијамантских алата може се веома оштро наоштрити. Природни монокристални дијамантски алати могу бити оштри као 0.002-0.008 μм, који могу да обављају ултра-танко сечење и ултра-прецизну обраду.
④ Веома висока топлотна проводљивост: Дијамант има високу топлотну проводљивост и топлотну дифузију, топлоту резања је лако распршити, а температура резног дела алата је ниска.
⑤ Низак коефицијент термичке експанзије: коефицијент термичке експанзије дијаманта је неколико пута мањи од оног код цементираног карбида, а промена величине алата узрокована топлотом резања је веома мала, што је посебно важно за прецизну и ултра-прецизну обраду са високим димензијама захтеви за тачност.
(3) Примена дијамантских алата
Дијамантски алати се углавном користе за фино сечење и бушење обојених метала и неметалних материјала при великим брзинама. Погодно за обраду различитих неметала отпорних на хабање, као што су пластични материјали за прах металургије ојачани стакленим влакнима, керамички материјали итд.; различити обојени метали отпорни на хабање, као што су разне легуре силицијум алуминијума; разне завршне обраде обојених метала.
Недостатак дијамантских алата је лоша термичка стабилност. Када температура резања пређе 700 степени ~ 800 степени, они ће потпуно изгубити своју тврдоћу; поред тога, нису погодни за сечење црних метала, јер дијамант (угљеник) на високим температурама лако реагује са атомима гвожђа, претварајући атоме угљеника у графитне структуре, а алати се лако оштећују.
2. Врсте, својства и карактеристике алатних материјала кубног бор нитрида и примена алата
Кубни бор нитрид (ЦБН), други супертврди материјал синтетизован методом сличном методи производње дијаманата, други је иза дијаманта по тврдоћи и топлотној проводљивости. Има одличну термичку стабилност и не оксидира када се загреје на 10,000 степени у атмосфери. ЦБН има изузетно стабилна хемијска својства за црне метале и може се широко користити у преради челичних производа.
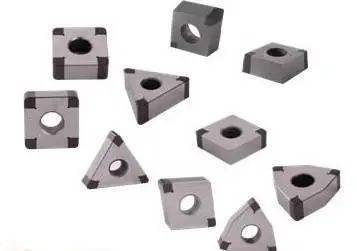
(1) Врсте кубних алата од бор нитрида
Кубни бор нитрид (ЦБН) је супстанца која не постоји у природи. Може се поделити на монокристални и поликристални, односно ЦБН монокристални и поликристални кубни бор нитрид (скраћено ПЦБН). ЦБН је један од алотропа бор нитрида (БН) и има структуру сличну дијаманту.
ПЦБН (поликристални кубни бор нитрид) је поликристални материјал који се прави синтеровањем финих ЦБН материјала заједно кроз фазу везивања (ТиЦ, ТиН, Ал, Ти, итд.) под високом температуром и високим притиском. Тренутно је вештачки синтетисан материјал алата чија је тврдоћа друга иза дијаманта. Он и дијамант се заједно називају супертврдим материјалима за алат. ПЦБН се углавном користи за израду алата или других алата.
ПЦБН алати се могу поделити на интегралне ПЦБН оштрице и ПЦБН композитне оштрице синтероване цементираним карбидом.
ПЦБН композитне оштрице се праве синтеровањем слоја {{0}}.5-1.0 мм дебелог ПЦБН-а на цементираном карбиду добре чврстоће и жилавости. Његове перформансе комбинују добру жилавост са високом тврдоћом и отпорношћу на хабање. Решава проблеме ниске чврстоће на савијање и тешког заваривања ЦБН сечива.
(2) Главна својства и карактеристике кубног бор нитрида
Иако је тврдоћа кубног бор нитрида нешто нижа од тврдоће дијаманта, много је већа од других материјала високе тврдоће. Изузетна предност ЦБН-а је у томе што је његова термичка стабилност много већа од оне код дијаманта, који може достићи и изнад 1200 степени (дијамант је 700-800 степен). Још једна изузетна предност је то што је хемијски инертан и не реагује хемијски са гвожђем на 1200-1300 степену. Главне карактеристике перформанси кубног бор нитрида су следеће.
① Висока тврдоћа и отпорност на хабање: Кристална структура ЦБН-а је слична оној код дијаманта, и има сличну тврдоћу и снагу као и дијамант. ПЦБН је посебно погодан за обраду материјала високе тврдоће који су се раније могли само брусити и може добити бољи квалитет површине радног комада.
② Висока термичка стабилност: ЦБН отпорност на топлоту може да достигне 1400-1500 степен, што је скоро 1 пута веће од отпорности дијаманта (700-800 степен). ПЦБН алати могу да секу високотемпературне легуре и каљени челик брзином 3-5 пута већом од брзине карбидних алата.
③ Одлична хемијска стабилност: Не реагује хемијски са гвожђем на 1200-1300 степену и неће се истрошити као дијамант. У овом тренутку још увек може да одржи тврдоћу карбида; ПЦБН алати су погодни за сечење каљених челичних делова и расхлађеног ливеног гвожђа и могу се широко користити у брзом резању ливеног гвожђа.
④ Добра топлотна проводљивост: Иако топлотна проводљивост ЦБН-а не може сустићи дијамант, међу свим врстама материјала за алате, ПЦБН-ова топлотна проводљивост је друга после дијаманта и много је већа од брзорезног челика и карбида.
⑤ Низак коефицијент трења: Низак коефицијент трења може довести до смањене силе резања, ниже температуре сечења и побољшаног квалитета површине током сечења.
(3) Примена кубних алата од бор нитрида
Кубични бор нитрид је погодан за завршну обраду различитих материјала који се тешко сече као што су каљени челик, тврдо ливено гвожђе, легура на високим температурама, цементни карбид, материјали за површинско прскање, итд. Прецизност обраде може да достигне ИТ5 (ИТ6 за рупе), и вредност храпавости површине може бити и до Ра1.25~0.20μм.
Материјали алата од кубног бор нитрида имају слабу жилавост и чврстоћу на савијање. Стога, кубни алати за стругање бор нитрида нису погодни за грубу обраду при малој брзини и са великим ударним оптерећењем; у исто време, нису погодни за сечење материјала високе пластичности (као што су легуре алуминијума, легуре бакра, легуре на бази никла, челик високе пластичности, итд.), јер ће при резању ових метала доћи до озбиљних нагомиланих ивица. настају, што ће оштетити обрађену површину.
3. Врсте, својства и карактеристике керамичких алатних материјала и примена алата
Керамички алати имају карактеристике високе тврдоће, добре отпорности на хабање, одличне отпорности на топлоту и хемијске стабилности и није лако за везивање са металима. Керамички алати заузимају веома важну позицију у ЦНЦ обради. Керамички алати су постали један од главних алата за брзо сечење и материјале који се тешко обрађују. Керамички алати се широко користе у брзом резању, сувом резању, тврдом резању и резању материјала који се тешко обрађују. Керамички алати могу ефикасно да обрађују материјале високе тврдоће које традиционални алати уопште не могу да обрађују, реализујући „окретање уместо брушења“; оптимална брзина резања керамичких алата може бити 2 до 10 пута већа него код алата од цементног карбида, чиме се значајно побољшава ефикасност производње сечења; главне сировине које се користе у керамичким алатним материјалима су најзаступљенији елементи у земљиној кори. Стога је промоција и примена керамичких алата од великог значаја за побољшање продуктивности, смањење трошкова обраде и уштеду стратешких племенитих метала, а такође ће у великој мери промовисати напредак технологије резања.
(1) Врсте керамичких алатних материјала
Материјали за керамичке алате се генерално могу поделити у три категорије: керамика на бази глинице, керамика на бази силицијум нитрида и композитна керамика на бази силицијум нитрида и глинице. Међу њима, материјали за керамичке алате на бази глинице и силицијум нитрида су најшире коришћени. Перформансе керамике на бази силицијум нитрида су супериорне у односу на керамику на бази глинице.
(2) Перформансе и карактеристике керамичких алата
Карактеристике перформанси керамичких алата су следеће:
① Висока тврдоћа и добра отпорност на хабање: Иако тврдоћа керамичких алата није тако висока као код ПЦД и ПЦБН, много је већа од тврдоће цементног карбида и алата од брзог челика, достижући 93~95ХРА. Керамички алати могу да обрађују материјале високе тврдоће које је тешко обрадити традиционалним алатима, а погодни су за сечење великом брзином и тврдо сечење.
② Отпорност на високе температуре и добра отпорност на топлоту: Керамички алати и даље могу да секу на високим температурама изнад 1200 степени. Керамички алати имају одличне механичке особине при високим температурама. Ал2О3 керамички алати имају посебно добру отпорност на оксидацију. Резна ивица се може користити непрекидно чак иу усијаном стању. Због тога, керамички алати могу постићи суво сечење, чиме се елиминише потреба за течношћу за сечење.
③ Добра хемијска стабилност: Керамичке алате није лако повезати са металима, отпорни су на корозију и хемијски стабилни, што може смањити хабање алата.
④ Низак коефицијент трења: Керамички алати имају низак афинитет према металима и низак коефицијент трења, што може смањити силу резања и температуру резања.
(3) Примене керамичких алата
Керамика је један од алатних материјала који се углавном користи за брзу завршну и полузавршну обраду. Керамички алати су погодни за сечење различитих ливених гвожђа (сиви лив, нодуларно гвожђе, ковно гвожђе, расхлађено ливено гвожђе, ливено гвожђе од високе легуре отпорно на хабање) и челика (угљенични конструкциони челик, легирани конструкциони челик, челик високе чврстоће, челик са високим садржајем мангана, каљени челик, итд.), а такође се може користити за сечење легура бакра, графита, инжењерске пластике и композитних материјала.
Керамички материјали алата имају проблем ниске чврстоће на савијање и слабе ударне жилавости и нису погодни за сечење при малој брзини и ударном оптерећењу.
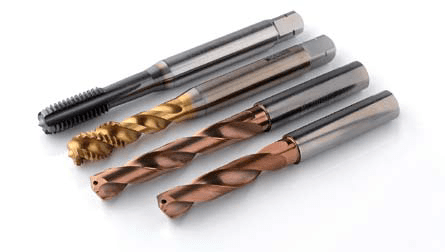
4. Перформансе и карактеристике обложених алатних материјала и примена алата
Алати за премазивање је један од важних начина за побољшање перформанси алата. Појава обложених алата направила је велики напредак у перформансама резања алата. Алати са премазом се праве премазивањем једног или више слојева ватросталних једињења са добром отпорношћу на хабање на чврсто тело алата. Комбинују подлогу алата са тврдим премазом, чиме се значајно побољшавају перформансе алата. Алати са премазом могу побољшати ефикасност обраде, побољшати тачност обраде, продужити век алата и смањити трошкове обраде.
Око 80% алата за сечење који се користе у новим ЦНЦ машинама користе алате са премазом. Обложени алати ће у будућности бити најважнија сорта алата у области ЦНЦ обраде.
(1) Врсте обложених алата
У зависности од начина наношења премаза, алати са премазом се могу поделити на алате обложене хемијским таложењем (ЦВД) и алате са физичким таложењем паре (ПВД). Обложени карбидни алати углавном користе хемијско таложење паре, а температура таложења је око 1000 степени. Обложени алати од брзог челика углавном користе физичко таложење паре, а температура таложења је око 500 степени.
Према различитим основним материјалима обложених алата, обложени алати се могу поделити на алате обложене карбидом, алате са превлаком од брзог челика и обложене алате на керамици и супертврдим материјалима (дијамант и кубни бор нитрид).
Према својствима материјала за премазивање, алати са премазом се могу поделити у две категорије, и то „тврдо” обложени алати и „меки” обложени алати. Главни циљ "тврдо" обложених алата је висока тврдоћа и отпорност на хабање. Његове главне предности су висока тврдоћа и добра отпорност на хабање. Типични су ТиЦ и ТиН премази. Циљ алата са "меким" премазом је низак коефицијент трења, такође познат као самоподмазујући алат. Његов коефицијент трења са материјалом радног предмета је веома низак, само око 0.1, што може да смањи адхезију, смањи трење и смањи силу резања и температуру сечења.
Недавно су развијени алати са нано премазом. Овај тип обложеног алата може користити различите комбинације различитих материјала за премазивање (као што су метал/метал, метал/керамика, керамика/керамика, итд.) како би задовољио различите функционалне и перформансе. Разумно дизајнирани нано премази могу учинити да материјали алата имају одличне функције против трења и хабања и својства самоподмазивања, што је погодно за суво сечење великом брзином.
(2) Карактеристике обложених алата
Карактеристике перформанси обложених алата су следеће:
① Добре механичке и резне перформансе: Обложени алати комбинују одлична својства основног материјала и материјала за облагање, одржавајући добру жилавост и високу чврстоћу основног материјала, а истовремено имају високу тврдоћу, високу отпорност на хабање и низак коефицијент трења премаза . Због тога се брзина резања обложених алата може повећати за више од 2 пута у поређењу са алатима без премаза, а дозвољена је већа брзина помака. Животни век обложених алата је такође побољшан.
② Снажна свестраност: Алати са премазом имају широку свестраност и значајно проширују опсег обраде. Један премазани алат може да замени неколико алата без премаза.
③ Дебљина премаза: век трајања алата ће се повећати са повећањем дебљине премаза, али када дебљина премаза достигне засићење, век трајања алата се више неће значајно повећати. Када је премаз превише дебео, лако је изазвати пилинг; када је премаз сувише танак, отпорност на хабање је лоша.
④ Поновно брушење: Поновно брушење обложених сечива је лоше, опрема за премазивање је сложена, захтеви процеса су високи, а време наношења премаза је дуго.
⑤ Материјал за премазивање: Алати са различитим материјалима за премазивање имају различите перформансе резања. На пример: ТиЦ премаз има предност у резању при малој брзини; ТиН је погоднији за сечење великом брзином.
(3) Примена обложених алата
Алати са премазом имају велики потенцијал у области ЦНЦ обраде и биће најважнији тип алата у области ЦНЦ обраде у будућности. Технологија премаза је примењена на крајње глодалице, развртаче, бушилице, сложене алате за машинску обраду рупа, плоче за кување зупчаника, секаче за обликовање зупчаника, секаче за бријање зупчаника, провлачење за формирање и разне машински монтиране индексне уметке како би се задовољиле потребе брзог сечења различитих челика и ливеног гвожђа, легура отпорних на топлоту и обојених метала.
5. Врсте, својства, карактеристике и примена цементних карбидних алатних материјала
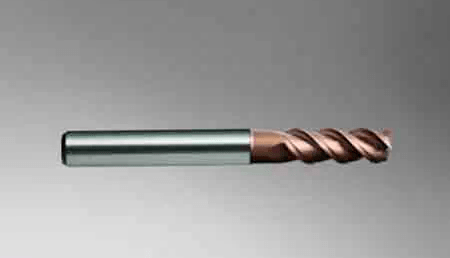
Алати од цементног карбида, посебно алати од цементног карбида који се могу индексирати, водећи су производи ЦНЦ алата за обраду. Од 1980-их, различите врсте интегралних и индексираних алата или сечива од цементног карбида су проширене на различита поља резних алата. Међу њима, алати од цементног карбида који се могу индексирати су се проширили од једноставних алата за стругање и чеоних глодала до различитих прецизних, сложених и алатних поља за обликовање.
(1) Врсте алата од цементног карбида
Према главном хемијском саставу, цементни карбид се може поделити на цементни карбид на бази волфрам карбида и цементни карбид на бази титанијум карбида (нитрид) (ТиЦ (Н)).
Цементирани карбид на бази волфрам карбида укључује три типа: тип волфрам кобалта (ИГ), волфрам кобалт титанијум (ИТ) и тип са додатком ретког карбида (ИВ). Сваки од њих има своје предности и мане. Главне компоненте су волфрам карбид (ВЦ), титанијум карбид (ТиЦ), тантал карбид (ТаЦ), ниобијум карбид (НбЦ), итд. Најчешће коришћена фаза везивања метала је Цо.
Цементирани карбид на бази титанијум карбида (нитрида) је цементни карбид са ТиЦ као главном компонентом (неки имају додане друге карбиде или нитриде), а најчешће коришћене металне везне фазе су Мо и Ни.
ИСО (Међународна организација за стандардизацију) дели сечење цементног карбида у три категорије:
К категорија, укључујући Кл0~К40, што је еквивалент ИГ категорији моје земље (главна компонента је ВЦ-Цо).
П категорија, укључујући П01~П50, што је еквивалент ИТ категорији моје земље (главна компонента је ВЦ-ТиЦ-Цо).
М категорија, укључујући М10~М40, што је еквивалент ИВ категорији моје земље (главна компонента је ВЦ-ТиЦ-ТаЦ(НбЦ)-Цо).
Сваки бренд је представљен бројем између 01 и 50 који представља низ легура од високе тврдоће до максималне жилавости.
(2) Карактеристике перформанси алата од цементног карбида
Карактеристике перформанси алата од цементног карбида су следеће:
① Висока тврдоћа: алати од цементног карбида су направљени од карбида (који се називају тврда фаза) са високом тврдоћом и тачком топљења и металног везива (назива се фаза везивања) кроз металургију праха. Њихова тврдоћа достиже 89-93ХРА, што је много веће од брзорезног челика. На 5400 степени, тврдоћа и даље може да достигне 82-87ХРА, што је исто као тврдоћа брзорезног челика на собној температури (83-86ХРА). Вредност тврдоће цементираног карбида варира са природом, количином, величином честица и садржајем металне везне фазе карбида, и генерално опада са повећањем садржаја везивне металне фазе. Када је садржај фазе везивања исти, тврдоћа ИТ легуре је већа од тврдоће ИГ легуре, а легура са додатком ТаЦ (НбЦ) има већу тврдоћу при високим температурама.
② Чврстоћа и жилавост на савијање: Чврстоћа на савијање обично коришћеног цементног карбида је у опсегу од 900-1500МПа. Што је већи садржај фазе везивања метала, то је већа чврстоћа на савијање. Када је садржај везива исти, јачина легуре типа ИГ (ВЦ-Цо) је већа од легуре типа ИТ (ВЦ-ТиЦ-Цо), а чврстоћа опада са повећањем садржаја ТиЦ. Цементирани карбид је крхак материјал, а његова ударна жилавост на собној температури је само 1/30 до 1/8 од брзорезног челика.
(3) Примена најчешће коришћених алата од цементног карбида
Легуре типа ИГ се углавном користе за обраду ливеног гвожђа, обојених метала и неметалних материјала. Фино зрнасти цементни карбид (као што су ИГ3Кс, ИГ6Кс) има већу тврдоћу и отпорност на хабање од средњезрних када је садржај кобалта исти. Погодан је за обраду неких специјалних тврдих ливених гвожђа, аустенитног нерђајућег челика, легура отпорних на топлоту, легура титанијума, тврде бронзе и изолационих материјала отпорних на хабање.
Изванредне предности цементног карбида типа ИТ су висока тврдоћа, добра отпорност на топлоту, већа тврдоћа и чврстоћа на притисак на високој температури од ИГ типа и добра отпорност на оксидацију. Стога, када се захтева да алат има већу отпорност на топлоту и отпорност на хабање, треба изабрати разред са већим садржајем ТиЦ. ИТ легуре су погодне за обраду пластичних материјала као што је челик, али не и за обраду легура титанијума и силицијум алуминијумских легура.
ИВ легуре имају својства и ИГ и ИТ легура и имају добра свеобухватна својства. Могу се користити за обраду челика, ливеног гвожђа и обојених метала. Ако се садржај кобалта у овој врсти легуре на одговарајући начин повећа, чврстоћа може бити веома висока и може се користити за грубу обраду и повремено сечење различитих тешко обрадивих материјала.
6. Врсте, карактеристике и примена алата од брзорезног челика
Брзорезни челик (ХСС) је високолегирани алатни челик са великом количином легираних елемената као што су В, Мо, Цр и В. Алати од брзорезног челика имају одличне свеобухватне перформансе у смислу чврстоће, жилавости и обрадивости . Брзорезни челик и даље заузима главну позицију у сложеним алатима, посебно у производњи алата за обраду рупа, глодала, алата за нарезивање навоја, провлачења, алата за сечење зупчаника и других алата са сложеним облицима сечива. Алати од брзог челика лако се оштре оштрицама.
Према различитим употребама, брзорезни челик се може поделити на брзи челик опште намене и брзорезни челик високих перформанси.
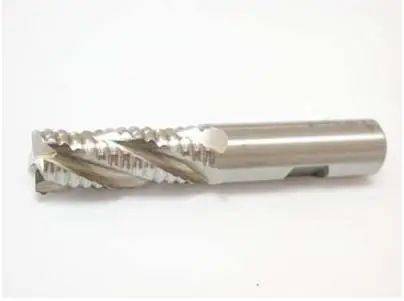
(1) Алати од брзорезног челика опште намене
Брзорезни челик опште намене. Генерално, може се поделити у две категорије: волфрам челик и волфрам-молибден челик. Овај тип брзорезног челика садржи 0,7% до 0,9% волфрама. Према различитом садржају волфрама у челику, може се поделити на волфрам челик који садржи 12% или 18% В, волфрам-молибден челик који садржи 6% или 8% В и молибден челик који садржи 2% или без В. Опште намене брзорезни челик има одређену тврдоћу (63-66ХРЦ) и отпорност на хабање, високу чврстоћу и жилавост, добру пластичност и технологију обраде, па се широко користи у производњи различитих сложених алата.
① Волфрам челик: Типичан разред општенаменског челика од волфрама је В18Цр4В (скраћено В18), који има добре свеобухватне перформансе. Тврдоћа високе температуре на 6000 степени је 48,5ХРЦ, што се може користити за производњу различитих сложених алата. Има предности доброг млевења и ниске осетљивости на декарбонизацију, али због високог садржаја карбида, неравномерне расподеле, великих честица, ниске чврстоће и жилавости.
② Волфрам-молибден челик: односи се на брзорезни челик добијен заменом дела волфрама у волфрам челику молибденом. Типични разред волфрам-молибден челика је В6Мо5Цр4В2 (скраћено М2). Честице карбида М2 су фине и уједначене, а његова чврстоћа, жилавост и пластичност при високим температурама су бољи од В18Цр4В. Други волфрам-молибден челик је В9Мо3Цр4В (скраћено В9), који има нешто већу термичку стабилност од челика М2, бољу чврстоћу и жилавост од В6М05Цр4В2 и има добру обрадивост.
(2) Алати од брзог челика високих перформанси
Брзорезни челик високих перформанси односи се на нови тип челика који додаје нешто садржаја угљеника, садржаја ванадијума и легирајућих елемената као што су Цо и Ал општем саставу брзорезног челика, чиме се побољшава његова отпорност на топлоту и отпорност на хабање. Углавном постоје следеће категорије:
① Високоугљенични брзорезни челик. Високоугљенични челик велике брзине (као што је 95В18Цр4В) има високу тврдоћу на собној температури и високој температури. Погодан је за израду алата за обраду обичног челика и ливеног гвожђа, бушилица, развртача, славина и глодала са високим захтевима за отпорност на хабање или обраду тврђих материјала. Није погодан за велике ударе.
② Челик високе брзине ванадијума. Типичне класе, као што је В12Цр4В4Мо (скраћено ЕВ4), садрже 3%~5% В, имају добру отпорност на хабање и погодне су за сечење материјала који су изузетно подложни хабању алатима, као што су влакна, тврда гума, пластика итд. Може се користити и за обраду нерђајућег челика, челика високе чврстоће и легура на високим температурама.
③ Кобалт брзорезни челик. То је супер-тврди брзорезни челик који садржи кобалт. Типичне класе, као што је В2Мо9Цр4ВЦо8 (скраћено као М42), имају високу тврдоћу, а његова тврдоћа може да достигне 69 ~ 70ХРЦ. Погодан је за обраду тешко обрадивих материјала као што су челик високе чврстоће отпоран на топлоту, легуре на високе температуре, легуре титанијума итд. М42 има добру брусност и погодан је за израду прецизних и сложених алата, али није погодан за рад у условима ударног резања.
④ Алуминијумски брзорезни челик. То је супер-тврди брзорезни челик који садржи алуминијум. Типичне класе укључују В6Мо5Цр4В2Ал (скраћено као 501). Његова високотемпературна тврдоћа на 6000 степени такође достиже 54ХРЦ. Његове перформансе сечења су еквивалентне М42. Погодан је за производњу глодала, бушилица, развртача, зупчастих глодала, провлачења итд. Користи се за обраду легираног челика, нерђајућег челика, челика високе чврстоће и високотемпературних легура.
⑤ Азотни супер-тврди брзорезни челик. Типични разреди укључују В12М03Цр4В3Н (скраћено (В3Н). То је супертврди брзорезни челик који садржи азот. Његова тврдоћа, чврстоћа и жилавост су еквивалентни М42. Може се користити као замена за брзорезни челик који садржи кобалт челика и користи се за сечење тешко обрадивих материјала при малој брзини и за обраду мале брзине високе прецизности.
(3) Топљење брзорезног челика и брзог челика за металургију праха
Према различитим производним процесима, брзорезни челик се може поделити на брзорезни челик за топљење и брзи челик за металургију праха.
① Топљење брзорезног челика: Обичан брзорезни челик и брзорезни челик високих перформанси се производе методама топљења. Од њих се праве алати за сечење кроз процесе као што су топљење, ливење ингота и облагање и ваљање. Озбиљан проблем који се лако јавља при топљењу брзорезног челика је сегрегација карбида. Тврди и ломљиви карбиди су неравномерно распоређени у брзорезном челику, а зрна су крупна (до десетина микрона), што негативно утиче на отпорност на хабање, жилавост и перформансе резања алата од брзорезног челика.
② Брзи челик металургије праха (ПМ ХСС): Брзи челик металургије праха (ПМ ХСС) је челична течност топљена у високофреквентној индукционој пећи, која се атомизује аргоном под високим притиском или чистим азотом, а затим брзо охлађен да би се добила фина и уједначена кристална структура (прашак од брзорезног челика). Добијени прах се затим под високом температуром и високим притиском утискује у бланко ножа или се прво прави челични бланк, а затим се кује и ваља у облик алата. У поређењу са брзорезним челиком произведеним методом топљења, ПМ ХСС има предности финих и уједначених зрна карбида, и много већу чврстоћу, жилавост и отпорност на хабање од топљења брзорезног челика. У области сложених ЦНЦ алата, ПМ ХСС алати ће се даље развијати и заузимати важну позицију. Типичне класе, као што су Ф15, ФР71, ГФл, ГФ2, ГФ3, ПТ1, ПВН, итд., могу се користити за производњу алата за сечење великих димензија, тешког оптерећења и великог удара, а могу се користити и за производњу прецизних алати за сечење.
Принципи избора материјала за ЦНЦ алате
Тренутно, широко коришћени материјали за ЦНЦ алате углавном укључују дијамантске алате, алате са кубним бор нитридом, керамичке алате, обложене алате, карбидне алате и алате од брзог челика. Постоји много врста материјала за алат, а њихове перформансе се веома разликују. Главни показатељи учинка различитих материјала алата приказани су у следећој табели.
Материјали алата за ЦНЦ обраду морају бити одабрани у складу са предметом који се обрађује и природом обраде. Избор материјала алата треба разумно ускладити са предметом обраде. Усклађивање материјала резног алата и предмета обраде углавном се односи на усклађивање механичких својстава, физичких својстава и хемијских својстава оба да би се постигао најдужи век алата и максимална продуктивност резања.
1. Усклађивање механичких својстава материјала резног алата и предмета обраде
Проблем усклађивања механичких својстава резних алата и предмета обраде углавном се односи на усклађивање параметара механичких својстава као што су чврстоћа, жилавост и тврдоћа материјала алата и предмета обраде. Материјали алата са различитим механичким својствима погодни су за обраду различитих материјала радног предмета.
① The order of tool material hardness is: diamond tool> cubic boron nitride tool> ceramic tool> cemented carbide>брзорезни челик.
② The order of bending strength of tool materials is: high-speed steel> cemented carbide> ceramic tool>алат за дијамант и кубни бор нитрид.
③ The order of toughness of tool materials is: high-speed steel> cemented carbide>кубни бор нитрид, дијамантски и керамички алат.
Материјали обрадака високе тврдоће морају се обрадити алатима веће тврдоће. Тврдоћа материјала алата мора бити већа од тврдоће материјала радног предмета, а обично се захтева да буде изнад 60ХРЦ. Што је већа тврдоћа материјала алата, то је боља отпорност на хабање. На пример, када се садржај кобалта у цементираном карбиду повећава, повећава се његова чврстоћа и жилавост, а смањује се тврдоћа, што је погодно за грубу обраду; када се садржај кобалта смањује, повећава се његова тврдоћа и отпорност на хабање, што је погодно за фину обраду.
Алати са одличним механичким својствима при високим температурама посебно су погодни за брзо сечење. Одличне перформансе на високим температурама керамичких алата омогућавају им да секу великом брзином, а дозвољена брзина резања може се повећати за 2 до 10 пута у поређењу са цементираним карбидом.
2. Усклађивање физичких својстава материјала резног алата са предметима обраде
Алати са различитим физичким својствима, као што су брзорезни челични алати са високом топлотном проводљивошћу и ниском тачком топљења, керамички алати са високом тачком топљења и ниским термичким ширењем, дијамантски алати са високом топлотном проводљивошћу и ниском топлотном експанзијом, итд. обрада различитих материјала обрадака. Приликом обраде радних предмета са слабом топлотном проводљивошћу треба користити материјале алата са бољом топлотном проводљивошћу како би се омогућило брзо преношење топлоте резања и смањила температура резања. Дијамант има високу топлотну проводљивост и топлотну дифузивност, тако да се топлота резања може лако распршити без изазивања великих термичких деформација, што је посебно важно за прецизне алате за машинску обраду са високим захтевима за прецизношћу димензија.
① Температура отпорности на топлоту различитих материјала алата: 700-8000 степен за дијамантске алате, 13000-15000 степен за ПЦБН алате, 1100-12000 степен за керамичке алате, 900-11000 степен за ТиЦ(Н) - цементни карбид на бази, 800-9000 степен за ултрафино зрнасти цементни карбид на бази ВЦ, и 600-7000 степен за ХСС.
② The order of thermal conductivity of various tool materials: PCD>PCBN>WC-based cemented carbide>TiC(N)-based cemented carbide>HSS>Si3N4-based ceramics>Керамика на бази Ал2О{1}}.
③The thermal expansion coefficients of various tool materials are in the following order: HSS>WC-based carbide>TiC(N)>Al2O3-based ceramics>PCBN>Si3N4-based ceramics>ПЦД.
④The thermal shock resistance of various tool materials is in the following order: HSS>WC-based carbide>Si3N4-based ceramics>PCBN>PCD>TiC(N)-based carbide>Керамика на бази Ал2О{1}}.
3. Усклађивање хемијских перформанси материјала резног алата и предмета обраде
Проблем усклађености хемијских перформанси материјала алата за сечење и предмета обраде углавном се односи на параметре хемијских перформанси као што су хемијски афинитет, хемијска реакција, дифузија и растварање материјала алата и материјала израдака. Алати од различитих материјала су погодни за обраду различитих материјала радног предмета.
①The anti-adhesion temperature of various tool materials (with steel) is: PCBN>ceramics>carbide>ХСС.
②The anti-oxidation temperature of various tool materials is: ceramics>PCBN>carbide>diamond>ХСС.
③ The diffusion strength of various tool materials (for steel) is: diamond>Si3N4-based ceramics>PCBN>Al2O3-based ceramics. The diffusion strength (for titanium) is: Al2O3-based ceramics>PCBN>SiC>Si3N4>дијамант.
4. Разуман избор материјала за ЦНЦ алате
Уопштено говорећи, ПЦБН, керамички алати, обложени карбидни алати и алати од карбида на бази ТиЦН су погодни за ЦНЦ обраду црних метала као што је челик; док су ПЦД алати погодни за машинску обраду материјала од обојених метала као што су Ал, Мг, Цу и њихове легуре и неметални материјали. Следећа табела приказује неке материјале радног предмета погодне за обраду различитим материјалима алата.